- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

Proses Pengilangan Beg Kering: Daripada Pemotongan Bahan kepada Kimpalan RF
Sealock mengeluarkan beg kering untuk OEM dan pembeli borong menggunakan kimpalan frekuensi radio 27.12 MHz, dan proses itu wajar difahami kerana ia menerangkan sebab dua beg yang dibina daripada fabrik yang serupa berprestasi berbeza sama sekali. Kalis air beg kering tidak dibeli dengan bahan — ia dicipta pada barisan pengeluaran, pada masa jahitan dikimpal. Ini mengikut urutan pembuatan penuh, dengan butiran teknikal yang menentukan sama ada jahitan itu bertahan.
1. Peringkat Satu: Pementasan dan Pemotongan Bahan
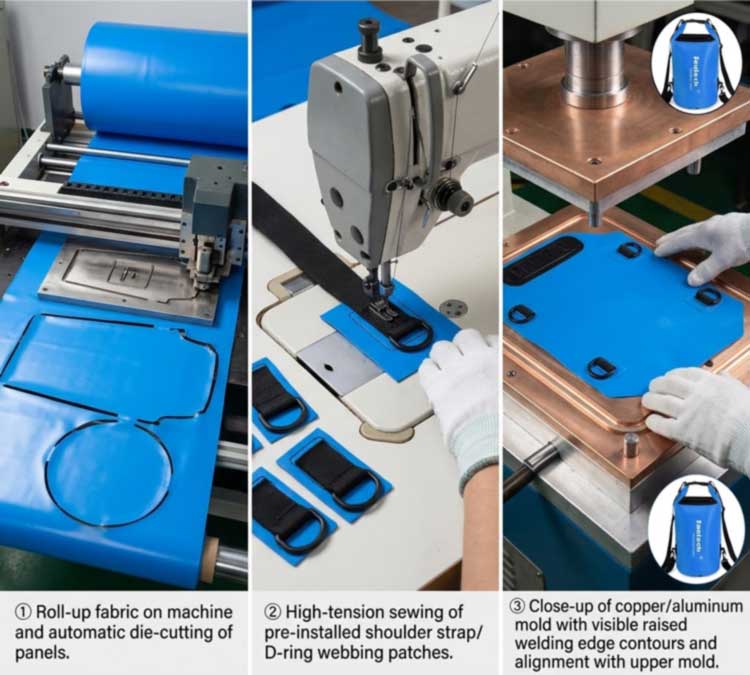
Pengeluaran bermula dengan gulungan kain bersalut -Terpal PVCatauNilon berlamina TPU— dipentaskan dan diperiksa sebelum apa-apa dipotong. Pemeriksaan masuk penting di sini kerana ketidakkonsistenan salutan, kelembapan dalam bahan, dan variasi antara lot pewarna semuanya mempengaruhi perkara yang berlaku kemudian di stesen kimpalan.
Panel kemudian dicop dari gulungan oleh mesin pemotong automatik kepada dimensi reka bentuk yang tepat. Ketepatan pemotongan ialah yang mengekalkan seragam larian pukal: panel yang dipotong beberapa milimeter dari spesifikasi tidak akan duduk dengan betul di bawah acuan kimpalan, dan garisan kimpalan hanyut bersamanya. Di sinilah juga kecekapan bahan ditetapkan, kerana sarang panel menentukan berapa banyak setiap gulungan menjadi produk dan bukannya dipotong.
2. Peringkat Dua: Pra-Pemasangan Bahagian Menanggung Beban
Sebelum apa-apa dimeterai, jahitan industri bertegangan tinggi melekatkan elemen galas beban — abah-abah bahu, tampalan anyaman D-ring, poket luar dan panel tetulang — pada panel rata.
Urutan di sini adalah disengajakan dan ia adalah salah satu butiran yang memisahkan beg yang direka bentuk dengan betul daripada yang murah: jahitan berlakusebelum inimeterai kalis air terbentuk, jadi tiada jarum yang pernah menembusi membran kalis air yang telah siap. Apa-apa sahaja yang mesti dilekatkan pada badan yang dimeterai selepas itu — cincin D, sauh MOLLE, injap — dikimpal pada tampalan tetulang dan bukannya dijahit melalui kulit.
3. Peringkat Tiga: Persediaan Mati
Setiap geometri beg memerlukan perkakasnya sendiri. Corak kimpalan diterjemahkan ke dalam acuan tersuai - biasanya loyang atau aluminium yang dimesin - dengan tepi terangkat yang menentukan bentuk tepat jahitan yang dikimpal. Die ditetapkan pada plat dan dijajarkan ke panel.
Reka bentuk die melakukan lebih daripada membentuk jahitan. Profil tepi yang dinaikkan boleh dimesin untuk menghasilkan pengedap koyakan, di mana kimpalan dan tepi trim terbentuk dalam operasi yang sama, dan keadaan cetakan secara langsung mempengaruhi keputusan: dadu yang telah hilang kerataan atau tercemar memberikan tekanan yang tidak sekata dan pengagihan tenaga, yang kelihatan sebagai titik lemah dalam jahitan yang baik. Keupayaan perkakas juga membolehkan kilang membina bentuk baharu dan bukannya mengisi semula acuan sedia ada — asas untukkapasiti dan struktur tersuai.
4. Peringkat Empat: Kimpalan RF — Bagaimana Jahitan Sebenarnya Terbentuk
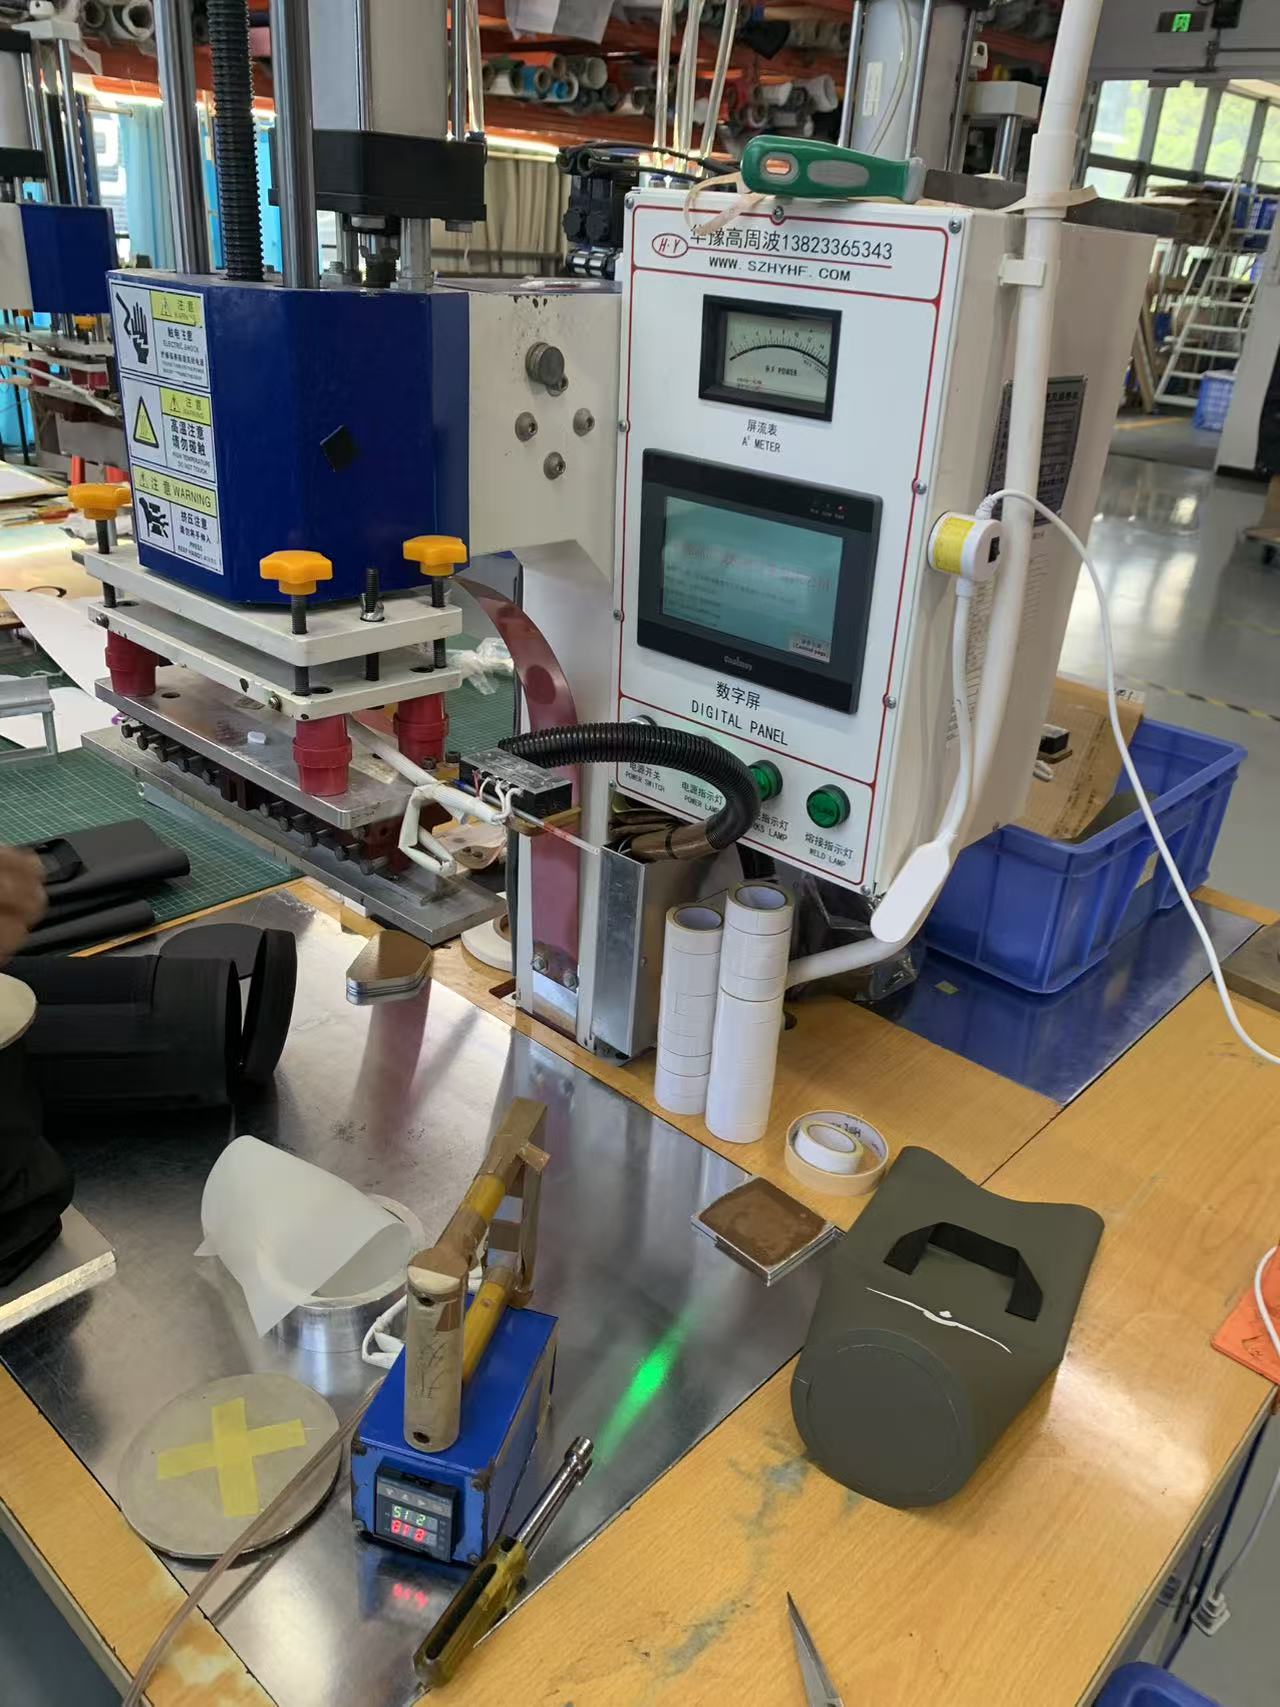
Ini adalah teras proses. Kimpalan frekuensi radio — juga dipanggil kimpalan frekuensi tinggi atau dielektrik — bergabung dengan termoplastik menggunakan medan elektromagnet dan bukannya sumber haba luaran. Urutan mempunyai empat fasa:
- Memuatkan.Panel diletakkan di antara acuan atas dan plat bawah, dengan acuan menentukan bentuk kimpalan.
- Tekanan.Daya pengapit membawa lapisan ke dalam sentuhan intim — tanpanya, polimer cair tidak boleh bergabung menjadi satu jisim.
- Pengaktifan RF.Penjana menggunakan tenaga frekuensi tinggi pada 27.12 MHz merentasi elektrod. Medan berselang-seli menjadikan molekul polar dalam bahan berayun dengan cepat, dan geseran molekul dalaman menghasilkan habadalambahan daripada menghantarnya masuk dari permukaan.
- Menyejukkan di bawah tekanan.Kuasa terhenti tetapi pengapit berterusan semasa jahitan mengeras. Melepaskan tekanan terlalu awal adalah salah satu punca paling biasa kimpalan lemah.
Oleh kerana haba berasal dari dalam bahan, kedua-dua lapisan mencapai suhu gabungan secara serentak dan terikat kepada satu jisim berterusan tanpa pelekat, pelarut atau benang. Kimpalan RF yang dilaksanakan dengan betul biasanya sekuat bahan induk - dan itulah sebabnya jahitan bukanlah titik lemah dalam beg kering yang dibina dengan betul.
5. Mengapa Kimpalan RF, dan Perkara yang Tidak Boleh Dikimpal
Kimpalan RF hanya berfungsi pada termoplastik kutub — bahan yang molekulnya bertindak balas kepada medan elektromagnet. Itu termasuk PVC, PU dan TPU, fabrik bersalut TPU, EVA, dan gred PET dan nilon tertentu. Poliolefin bukan kutub seperti polietilena dan polipropilena menyerap tenaga RF dengan lemah dan tidak boleh dikimpal RF tanpa salutan reaktif RF atau lapisan pengikat; mereka memerlukan kaedah udara panas, baji panas, atau impuls.
Pergantungan bahan itu ialah isu spesifikasi, bukan perkara remeh: ia adalah satu sebab PVC dan TPU mendominasi kategori beg kering. Untuk bahan ini, RF menghasilkan jahitan yang lebih kuat daripada udara panas, baji panas atau kimpalan impuls, itulah sebabnya ia menjadi standard untuk produk kedap udara dan kedap cecair merentas industri - daripada penutup trak dan kembung kepada beg bendalir perubatan, di mana pengedap hermetik tidak menjadi pilihan.
6. Parameter Yang Menentukan Kualiti Kimpalan
Kimpalan ialah hasil daripada empat tetapan, disahkan untuk setiap bahan dan ketebalan dan bukannya ditetapkan sekali dan dilupakan:
| Parameter | Apa yang dikawalnya | Mod kegagalan jika salah |
|---|---|---|
| kuasa RF | Kadar pemanasan dalaman merentasi kawasan pengedap | Terlalu rendah: gabungan tidak lengkap. Terlalu tinggi: melecur, menipis |
| Masa tinggal | Berapa lama tenaga digunakan | Pendek: kimpalan sejuk. Panjang: kemerosotan bahan |
| Tekanan | Keintiman sentuhan antara lapisan | Rendah: lompang dan saluran. Berlebihan: picit dan jahitan nipis dan rapuh |
| Masa penyejukan | Pemejalan di bawah pengapit | Dikeluarkan awal: jahitan tercabut sebelum ia ditetapkan |
Sebagai titik rujukan untuk skala, pengedap filem PVC nipis dengan beberapa saat kimpalan dan masa penyejukan menggunakan urutan beberapa ratus watt di atas kawasan pengedap — terpal yang lebih berat dan lamina berbilang lapisan memerlukan lebih banyak lagi. Beberapa pembolehubah bahan mengalihkan tetapan ini: tahap pemplastis dalam PVC, kandungan lembapan, pigmen dan pengisi, tenunan fabrik, dan ketebalan filem semuanya mengubah cara bahan menyerap tenaga. Inilah sebabnya mengapa perubahan warna atau kumpulan fabrik baharu tidak neutral secara automatik kepada proses, dan mengapa kimpalan layak semula dan bukannya diandaikan.
7. Peringkat Lima: Penyejukan, Pemangkasan, dan Perhimpunan Akhir
Panel yang dikimpal bergerak ke zon penyejukan khusus supaya ikatan ditetapkan tanpa herotan, kemudian beg dipangkas daripada denyar dan diputar. Pemasangan akhir sesuai dengan komponen yang melengkapkan produk: penutup roll-top dan strap, zip jika dinyatakan, tali, pemegang, injap pembersihan dan panel tingkap lutsinar — yang sendiri dikimpal ke dalam badan sebagai sebahagian daripada kulit berterusan yang sama. Perkakasan yang membawa beban dipasang pada tampalan tetulang yang dikimpal, memastikan membran kalis air tidak ditembusi.
8. Peringkat Enam: Pengujian Sebelum Ia Dihantar
Jahitan yang dikimpal disahkan dan bukannya diandaikan. Pada permulaan larian, ujian pengelupasan ditarik pada kimpalan sampel untuk mengesahkan set parameter menghasilkan gabungan penuh — mod kegagalan itu sendiri adalah diagnostik, kerana jahitan yang mengelupas dengan bersih pada antara muka menunjukkan ikatan yang tidak mencukupi, manakala yang terkoyak melalui bahan asas menunjukkan kimpalan lebih kuat daripada fabrik di sekelilingnya.
Beg yang telah siap kemudian menjalani ujian rendaman air penuh terhadap penarafan IPX yang dinyatakan, bersama-sama suite makmal yang meliputi ujian beban lebih 1,500 kitaran pada pemegang dan sauh, 3,000 kitaran zip bertutup pada model berzip, tegangan dan kekuatan ikatan, semburan garam, rintangan geseran, ketahanan warna dan perbezaan warna. Setiap kelompok menjalankan kawalan tiga peringkat — IQC pada fabrik dan perkakasan masuk, IPQC pada kimpalan dan proses selaras, OQC dengan pensampelan AQL, ujian rendaman kelompok dan perbandingan sampel emas yang ditandatangani — dengan pemeriksaan SGS atau QIMA tersedia, di bawahpiawaian kualiti yang digunakan dalam setiap pengeluaran pengeluaran.
9. Mengapa Dikimpal Pukulan Dijahit-dan-Pitape
Jahitan yang dijahit menolak jarum melalui lapisan kalis air beribu-ribu kali, kemudian bergantung pada pita untuk menutup lubang. Pita lif dengan lenturan, umur, haba dan lelasan, dan apabila ia berlaku, setiap lubang jarum adalah pintu masuk. Jahitan yang dikimpal tidak mempunyai lubang untuk ditutup - lapisan bersalut digabungkan menjadi satu bahan. Untuk mana-mana beg yang mesti bertahan daripada rendaman dan bukannya hujan renyai, inilah perbezaan yang menentukan, dan itulah sebabnya pembinaan yang dikimpal adalah garis asas untuk produk kalis air tulen tanpa mengira betapa baiknya fabrik muka.
10. Produk Dibina atas Proses Ini
Model yang dihasilkan pada proses kimpalan yang sama, disusun mengikut jenis dan bukannya keutamaan:
| Imej | Model | Kapasiti | bahan | Penilaian | Halaman Produk |
|---|---|---|---|---|---|
|
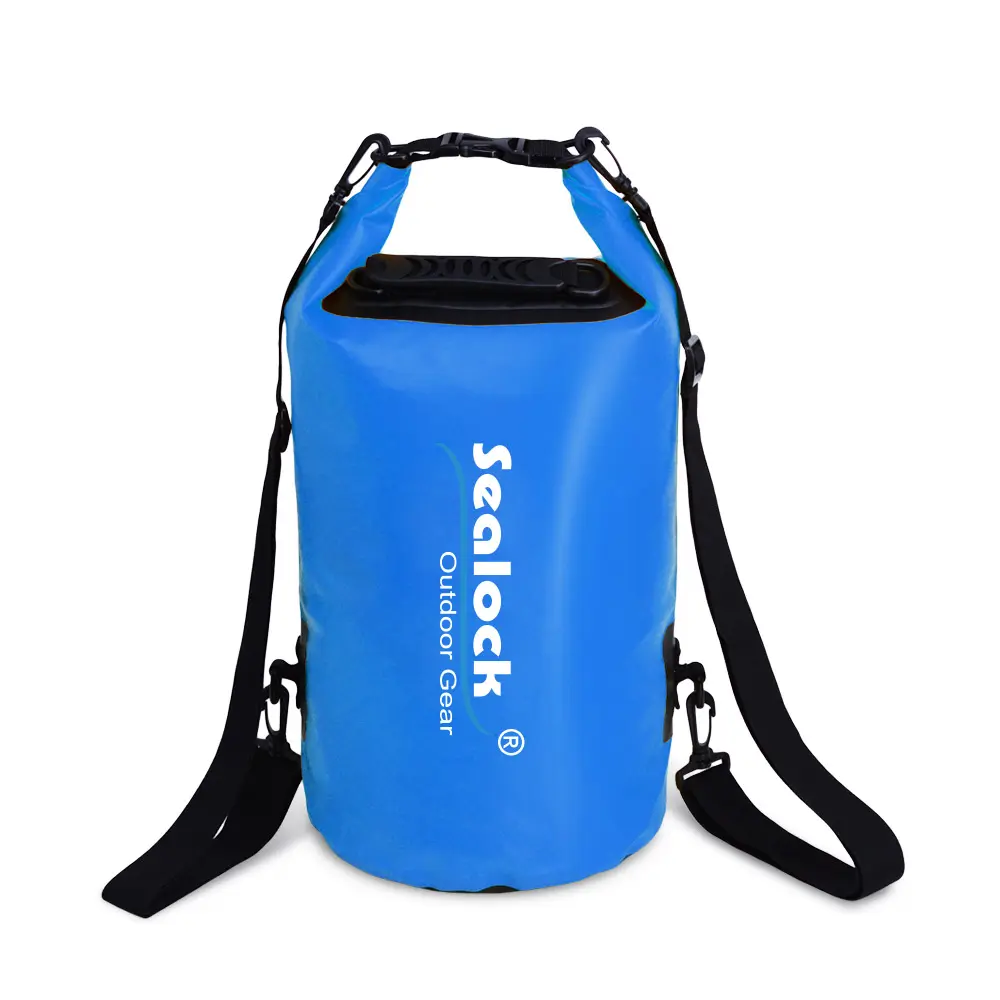
Beg Kering SL-D002 | 5–63L | PVC 500D 0.5 mm | IPX7 | Lihat |
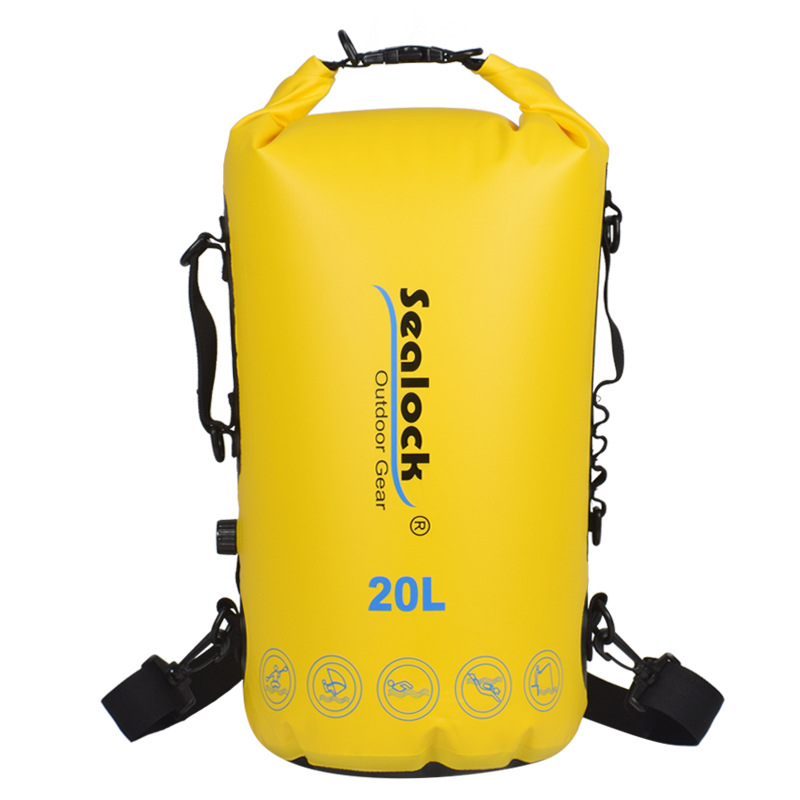
|
Beg Kering Ransel SL-E102 | 15 / 20L | PVC 500D, dwi meterai | IPX7 | Lihat |
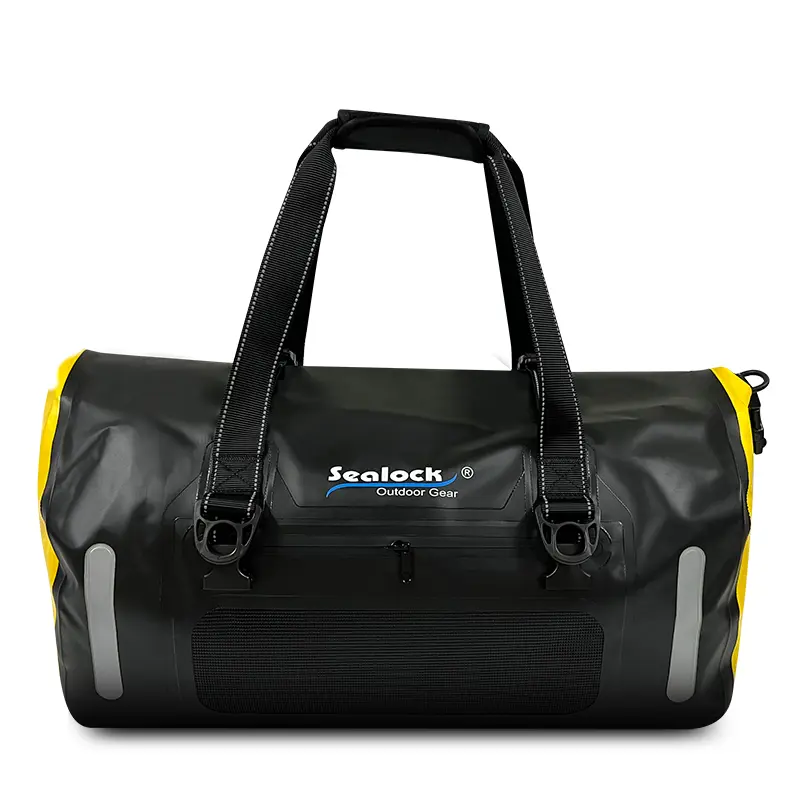
|
SL-K099 Duffel | 40 / 60L | TPU 840D | IPX7 | Lihat |
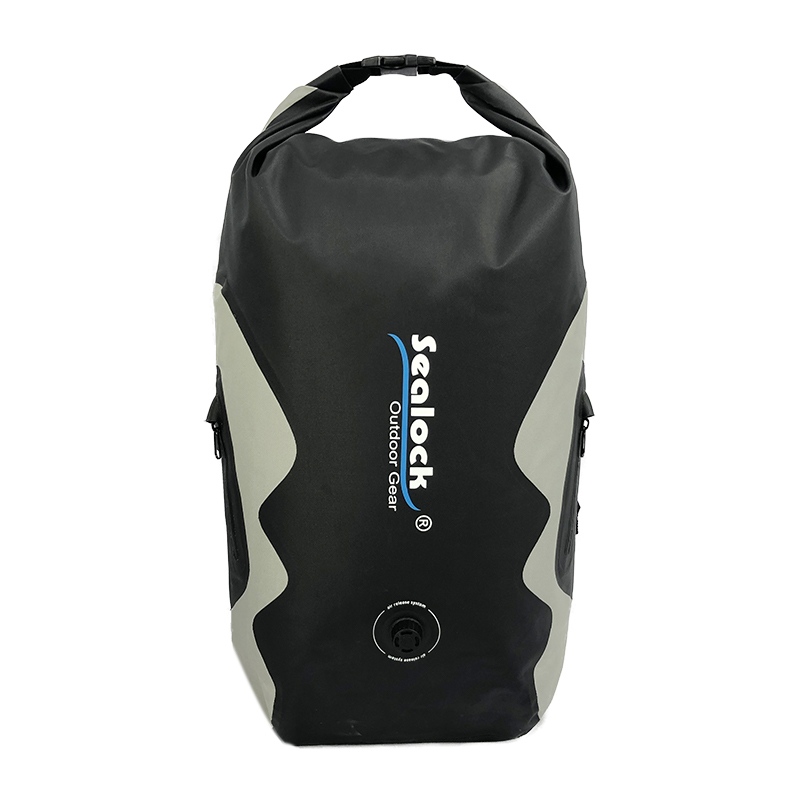
|
Beg galas Kering SL-E070 | 25L | TPU 420D | IPX8 | Lihat |
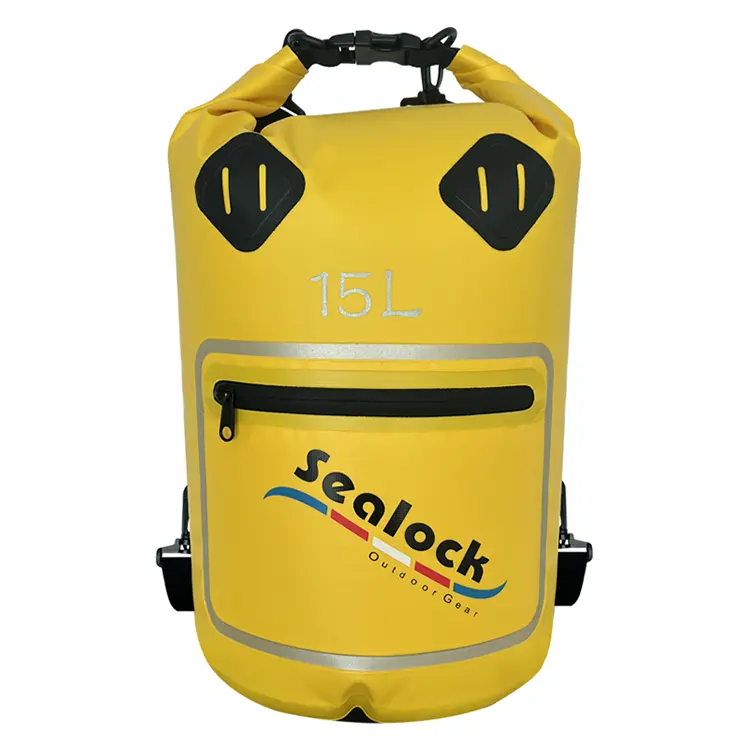
|
Beg Kering Tingkap SL-D693 | 15 / 20L | Filem PVC + PVC 500D | IPX7 | Lihat |
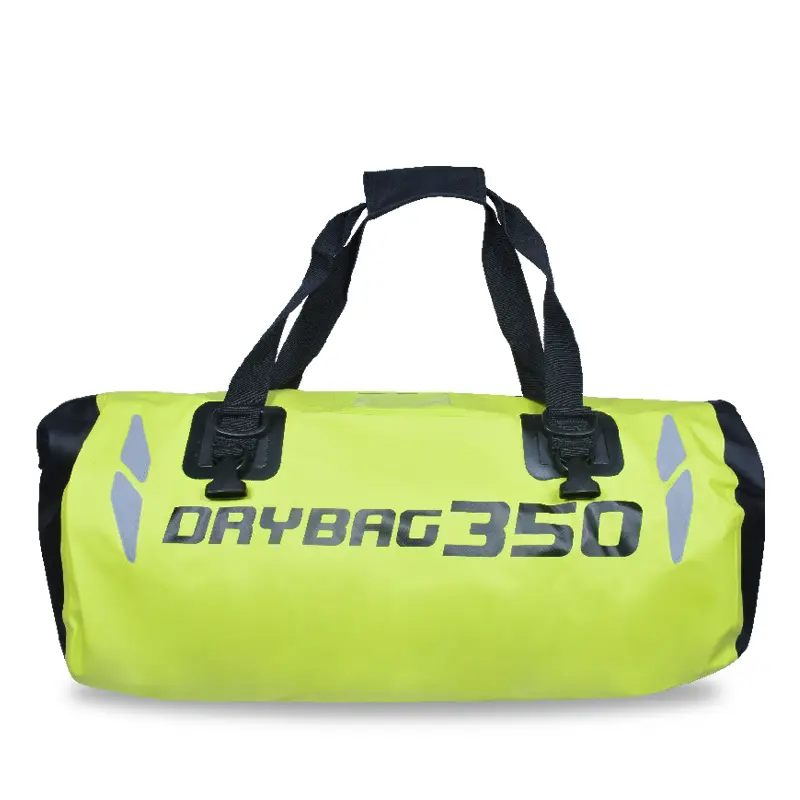
|
Beg Motosikal SL-C619 | 35 / 50L | PVC 500D | IPX6 | Lihat |
Rangkaian penuh duduk di bawahbeg kering, beg galas kering, dansandang. Pembangunan asas daripada lakaran, sampel atau spesifikasi sasaran disokong — geometri baharu bermaksud alatan baharu, yang merupakan sebahagian daripada laluan pembangunan standard dan bukannya halangan. MOQ 300 pcs, sampel dalam 7–15 hari, pukal dalam 30–45 hari, dari Dongguan, China atau Ho Chi Minh City, Vietnam.
11. Soalan Lazim
S: Mengapakah beg polietilena atau polipropilena saya tidak boleh dikimpal RF?
J: Oleh kerana polimer tersebut bukan kutub — molekulnya hampir tidak bertindak balas terhadap medan elektromagnet, jadi hampir tiada haba dalaman dihasilkan. Mereka memerlukan salutan reaktif RF atau lapisan pengikat, atau kaedah berbeza seperti kimpalan udara panas atau impuls. Ini adalah sebab teras PVC dan TPU mendominasi beg kalis air yang dikimpal.
S: Seberapa kuat jahitan yang dikimpal berbanding dengan kain itu sendiri?
J: Dikimpal dengan betul, jahitan biasanya sekuat bahan induk atau lebih kuat. Dalam ujian pengelupasan, kimpalan yang baik mengoyakkan fabrik asas dan bukannya memisahkan pada antara muka — jika jahitan terkelupas dengan bersih, parameternya adalah salah.
S: Kami menukar warna dan kimpalan mula gagal — mengapa perkara itu berlaku?
A: Pigmen dan pengisi mengubah cara bahan menyerap tenaga RF, begitu juga tahap pemplastik, kandungan lembapan dan ketebalan. Sekumpulan warna atau fabrik baharu mungkin memerlukan tetapan kuasa, tinggal atau tekanan yang berbeza. Kimpalan hendaklah layak semula dengan ujian pengelupasan pada permulaan larian, tidak terbawa-bawa dengan andaian bahawa "bahan yang sama" bermaksud "tetapan yang sama."
S: Adakah jahitan berpita boleh diterima pada beg kalis air?
J: Untuk perlindungan hujan ringan ia boleh berfungsi, tetapi bukan untuk rendaman. Jahitan menembusi lapisan kalis air beribu-ribu kali dan pita yang menutupi lubang tersebut terangkat dengan lenturan, haba dan usia. Jika spesifikasi mengatakan tenggelam, ia perlu dikimpal.
S: Mengapakah bentuk beg tersuai menambah kos dan masa utama?
J: Setiap geometri memerlukan acuan dimesinnya sendiri, iaitu kos perkakas sekali dan langkah masa utama sebelum pensampelan boleh dimulakan. Ia adalah sebab yang sama bentuk baharu membawa minimum yang lebih tinggi daripada perubahan warna pada model sedia ada.
S: Bolehkah bahan yang berbeza dikimpal antara satu sama lain?
J: Bahan kutub yang serasi boleh — tingkap filem PVC lutsinar yang dikimpal ke dalam badan terpal PVC adalah contoh rutin. Mencampurkan polimer yang tidak serupa, atau kutub dengan bahan bukan kutub, adalah apabila ikatan gagal, jadi pasangan bahan disahkan pada peringkat pensampelan.
Minta Panduan Proses atau Sampel
Untuk video berjalan garisan kimpalan, data ujian kimpalan, sampel atau cadangan OEM/ODM penuh,mengemukakan siasatan. Sealock bertindak balas kepada pertanyaan perolehan dalam masa 24 jam.